
Copyright © 2022 Adewo Automation Equipment Co., Ltd. Tous droits réservés.
Links Sitemap RSS XML politique de confidentialité

Le traitement des règles de rainage derrière l'emballage
L'emballage peut paraître simple de l'extérieur, mais la performance finale d'un carton est déterminée par de nombreux détails à l'intérieur de sa structure de matrice. Un emballage doit être plié dans la bonne position, s'ouvrir en douceur, rester stable pendant la production et, dans certains cas, se déchirer ou se séparer de manière contrôlée.
Ces exigences se traduisent en différentes structures de lignes lors de la fabrication des matrices. Les règles de rainage, les lignes de coupe, la perforation et le pontage ont tous des objectifs différents et leurs positions doivent correspondre au design de l'emballage.
Pour les ajusteurs, le défi ne consiste pas simplement à préparer des lignes de différentes longueurs. La tâche la plus importante est de s'assurer que chaque ligne traitée correspond à la structure requise par le carton final.
Toutes les parties d'un package ne nécessitent pas le même traitement
Un carton pliant contient normalement des panneaux, des sections pliantes, des ouvertures et des zones de connexion. Ces différentes parties ne remplissent pas la même fonction, elles ne peuvent donc pas toujours utiliser le même type de ligne.
Une règle de pliage est principalement utilisée pour créer une ligne de pliage contrôlée. Il guide le carton pour qu'il se plie dans une position prédéterminée sans le couper complètement.
La découpe est utilisée là où le matériau doit être complètement séparé. La perforation convient aux zones nécessitant une déchirure contrôlée, tandis que le pontage peut maintenir les sections sélectionnées connectées après la découpe.
Dans une seule matrice, ces structures peuvent fonctionner ensemble. Le résultat final dépend non seulement de la méthode de traitement individuelle, mais aussi du bon positionnement de chaque ligne par rapport aux autres.
Découpe : préparer les longueurs requises
Avant que la règle de rainage puisse être assemblée dans une matrice, elle doit d'abord être préparée en fonction des dimensions indiquées dans la conception de la matrice.
Différentes sections d'un carton nécessitent des longueurs différentes. Les sections de coupe extérieures, les sections pliantes et les structures spéciales peuvent toutes nécessiter des longueurs de fil différentes.
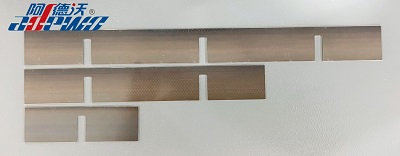
Si une ligne est coupée trop longue ou trop courte, cela peut affecter sa position lors de l'assemblage de la matrice. Dans les structures de matrices plus complexes, même de petites différences peuvent rendre l'installation plus difficile ou affecter la correspondance des sections traitées avec la conception originale.
C'est pourquoi l'identification de la longueur, le tri et la découpe sont des étapes importantes dans la préparation de la ligne.
Pour les fabricants traitant plusieurs modèles de cartons en même temps, l’identification automatique des différentes longueurs de ligne peut également simplifier le processus de préparation et réduire le besoin de séparer manuellement les matériaux avant l’assemblage.
Perforation: Créer une déchirure contrôlée
Tous les emballages ne sont pas conçus pour s’ouvrir uniquement par pliage.
De nombreux cartons et emballages en carton comportent des sections détachables, des zones faciles à ouvrir ou d'autres structures qui doivent être séparées à la main. Pour ces applications, une ligne de coupe continue entraînerait une séparation trop précoce de la section.
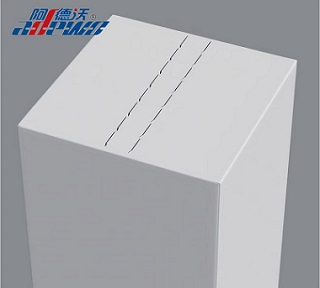
La perforation crée à la place une structure de coupe intermittente. Les sections non coupées maintiennent l'emballage connecté avant l'ouverture, tandis que les sections coupées offrent un chemin défini pour le déchirement.
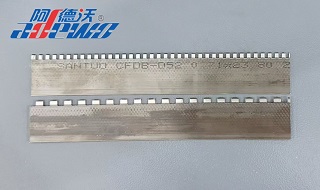
La disposition des perforations doit correspondre à la structure de l'emballage et à la méthode d'ouverture prévue. Une coupe trop importante peut affaiblir la connexion, tandis qu'une coupe insuffisante peut rendre l'emballage difficile à déchirer.
C'est pourquoi la perforation est une exigence de traitement différente de la découpe et du rainage.
Pontage: Maintien des points de connexion
Une autre exigence courante consiste à maintenir certaines parties du carton connectées après la découpe.
Le pontage crée des points de connexion spécifiques le long de la ligne traitée. Ces points permettent de maintenir l'intégrité de la tôle lors de la production, de la manutention ou des opérations ultérieures.
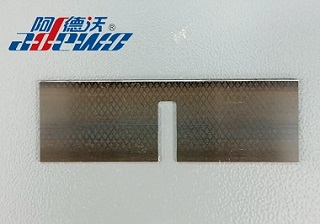
Pour certaines structures de matrices, un seul pont ne suffit pas. Plusieurs points de connexion peuvent être nécessaires le long d’une section, c’est là que les ponts multiples deviennent utiles.
Certaines conceptions peuvent également nécessiter un pontage des deux côtés, avec des positions de pont correspondantes des deux côtés de la ligne.
L'emplacement, le nombre et la disposition des ponts doivent être pris en compte ainsi que la conception du dé. Leur objectif n'est pas simplement d'ajouter des points de connexion, mais de fournir l'équilibre requis entre la coupe et la connexion restante.
Lèvres: Améliorer la coupe des coins
Certaines structures de carton nécessitent un traitement supplémentaire à la fin d'une ligne, en particulier là où plusieurs lignes se rejoignent ou lorsqu'un coin propre est important.
Lipping crée une encoche à la fin de la règle. Lors de la découpe de cartons, cela peut contribuer à réduire les résidus de carton dans les coins après la découpe, ce qui permet d'obtenir un coin plus propre.
Le lipping peut également aider à réduire les interférences lorsque les règles se croisent ou sont assemblées. Cela devient plus pertinent lorsque le dé contient des structures de lignes compactes ou compliquées.
Bien que l’encoche traitée soit petite, elle peut affecter l’interaction entre les lignes adjacentes et la qualité du carton fini.
Comment ces lignes sont-elles préparées avant l’assemblage des matrices ?
Le processus de préparation commence par la conception du die numérique.
Une fois les informations de ligne requises déterminées, différentes longueurs doivent être identifiées et triées. Les lignes peuvent ensuite être coupées à la longueur spécifiée, tandis que les sections nécessitant un traitement spécial peuvent recevoir des structures liées à la perforation, au pontage, au rebord ou au dénudage.
Pour un ajusteur, ces étapes sont étroitement liées. La longueur de coupe, la position de traitement et l'assemblage final doivent tous correspondre au fichier de conception d'origine.
À mesure que les structures d’emballage deviennent plus détaillées, la préparation manuelle peut impliquer des mesures, un tri et un traitement plus répétés. Un processus de préparation automatisé plus organisé peut donc contribuer à rendre plus cohérente la transition de la conception numérique à la matrice physique.
ADEWO ABM-X1E PROMachine de découpe de tri de longueur
La machine de découpe et de tri de longueur ADEWO ABM-X1E PRO combine l'identification et le tri automatiques de la longueur des lignes avec des fonctions de découpe et de traitement de lignes multiples.
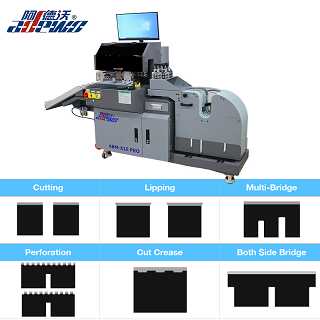
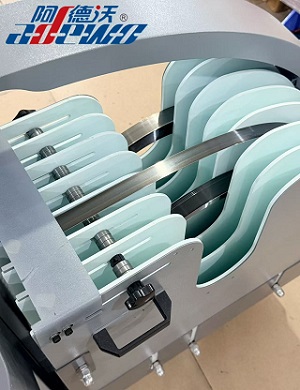
Conçue pour les applications de fabrication de matrices, la machine prend en charge 7 bobines de règles et gère des épaisseurs de règles de 0,71, 1,05 et 1,42 mm, avec des hauteurs de règles de 22 à 60 mm.
Ses fonctions de traitement comprennent :
Tri des longueurs
Coupe
Lèvres
Ponts multiples
Pontage des deux côtés
Perforation
La machine prend en charge les formats de fichiers DXF et DWG, permettant de préparer les informations de traitement à partir de fichiers de conception de matrices couramment utilisés.
| Épaisseur de règle facultative | 0.71,1.05,1.42mm |
| Hauteur de règle prise en charge | 22-60mm |
| Fonctions de trois outils |
Pontage, coupe, lèvre, pont des deux côtés |
| Fonctions de quatre outils | Pontage, coupe, lèvre, perforation, pont des deux côtés |
| Fonctions optionnelles | Couper le pli, Conner Cut, règle de rainage 4pt/8pt, règle de dénudage |
| Poids de la machine | 330KG |
| Dimension globale | 1750*760*1250mm (LxlxH) |
De la conception de l'emballage au traitement de la ligne
Un emballage peut paraître simple lorsqu'on le considère comme un produit fini, mais ses performances en matière de pliage, d'ouverture, de déchirement et d'élimination des déchets sont étroitement liées à la structure de la matrice qui se trouve derrière lui.
Une règle de rainage définit l'endroit où le carton se plie. La découpe détermine l'endroit où le matériau se sépare. La perforation crée un chemin de déchirure contrôlé, tandis que le pontage maintient les connexions sélectionnées. Les structures liées au rebord et au décapage répondent à des exigences plus spécifiques au sein de la matrice.
Chaque processus a son propre objectif, mais aucun d’entre eux n’existe indépendamment de la conception de l’emballage.
Le fichier de matrice numérique définit la structure requise et une préparation précise de la ligne transforme ces informations en lignes traitées prêtes pour l'assemblage de la matrice. Cette connexion entre la conception de l'emballage, la construction des matrices et le traitement en ligne est ce qui permet aux petits détails d'une conception numérique de devenir des fonctions fiables dans l'emballage fini.
Suivant:
Comment fabriquer des matrices pour sacs en papier
Copyright © 2022 Adewo Automation Equipment Co., Ltd. Tous droits réservés.
Links Sitemap RSS XML politique de confidentialité