
Copyright © 2022 Adewo Automation Equipment Co., Ltd. Tous droits réservés.
Links Sitemap RSS XML politique de confidentialité

Les sacs en papier sont partout : dans les épiceries, les magasins de détail, les comptoirs de plats à emporter. Mais derrière chaque sac en papier propre et bien plié se cache un outil que la plupart des gens ne voient jamais : le dé. Une filière pour sacs en papier est une planche de contreplaqué avec des règles en acier tranchantes (règle de coupe) et des règles de rainage placées dans des fentes découpées au laser. Lorsqu'il est pressé sur du papier, il découpe la forme du sac et crée les lignes de pliage d'un seul coup.
Si vous travaillez dans le secteur de l'emballage, savoir comment ces matrices sont fabriquées (et comment les fabriquer plus rapidement et avec plus de précision) peut faire une réelle différence dans votre production. Ce guide vous guide étape par étape tout au long du processus de fabrication des matrices.
Avant de passer aux étapes, soyons clairs sur ce que vous construisez réellement.
Une matrice de sac en papier est une matrice de règle en acier. Il comporte trois parties principales :
- Planche à découper : planche de contreplaqué épaisse, généralement de 12 à 18 mm, fabriquée à partir de placages de bouleau ou d'érable. Il doit être solide, plat et stable, car toute déformation fera tomber le dé tout entier.
- Règles de coupe : fines lames en acier, généralement de 2 ou 3 points d'épaisseur, qui coupent le papier.
- Règles de pliage : règles plus courtes et émoussées qui pressent les lignes de pliage dans le papier sans le couper.
Un concepteur crée une disposition de matrice dans un logiciel de CAO (AutoCAD, Illustrator ou Cimex), en utilisant différentes couleurs ou calques pour séparer les lignes de découpe des lignes de rainage. Le fichier est exporté au format DXF ou DWG, les formats standard pour les logiciels de fabrication de matrices. Ensuite, le processus passe à l’atelier.
Avant de commencer, assurez-vous d'avoir :
- Planche à découper : contreplaqué de qualité laser de 12 à 18 mm (bouleau ou érable)
- Règles de coupe : règles en acier 2pt (0,71 mm) ou 3pt (1,07 mm)
- Règles de rainage : généralement 2 pts ou 3 pts, plus courtes que les règles de coupe
- Matériau d'éjection en caoutchouc : bandes de caoutchouc placées autour des règles pour repousser le papier après la découpe.
- Fichier de conception CAO : format DXF ou DWG
- Machine de découpe laser (ou accès à une)
- Équipement de cintrage de règles (manuel ou automatique)
-Machine de découpe à rainer
Tout commence par la conception. Vous avez besoin d'un dessin CAO qui montre exactement où le sac sera coupé et où il sera plié. Considérez-le comme une feuille de route pour le dé.
- Confirmez le style du sac, sa taille, l'épaisseur du papier et la structure de pliage.
- Créez ou recevez un fichier CAO au format DXF ou DWG.
- Marquez clairement trois types de lignes : lignes de découpe (pleines), lignes de pliage (pointillés ou pointillés) et lignes de perforation si nécessaire.
- Vérifiez vos dimensions. Une petite erreur dans la conception devient une grosse erreur dans la matrice.
Une fois le design prêt, importez le fichier DXF dans le logiciel de découpe laser.
- Définissez l'échelle et le point d'origine.
- Mappez les calques afin que le logiciel sache quelles lignes sont des lignes de coupe et lesquelles sont des lignes de rainage.
- Entrez l'épaisseur de la matrice et le type de matériau.
- Réglez la puissance du laser, la vitesse de coupe et la compensation de saignée.
Le « trait de scie » est la largeur de la fente gravée au laser dans la carte. C’est crucial. Si la fente est trop large, la règle sera lâche et risque de se retirer lors d'un tirage. Si la fente est trop étroite, la carte peut se déformer ou même se fendre. Les largeurs de fente standard sont de 2 points (environ 0,71 mm) ou 3 points (environ 1,07 mm).
Placez la matrice en contreplaqué sur la table de la machine. Alignez-le avec le point zéro et fixez-le solidement. Une planche qui bouge pendant la coupe signifie une matrice en ruine. La plupart des machines modernes utilisent une sonde ou un système de suivi automatique pour s'ajuster aux légères variations de l'épaisseur de la planche, gardant ainsi le laser à une distance constante.
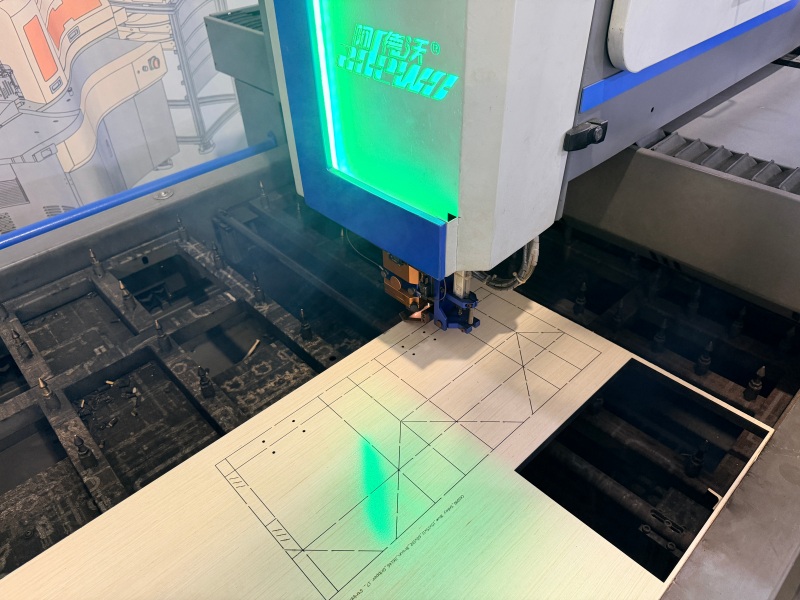
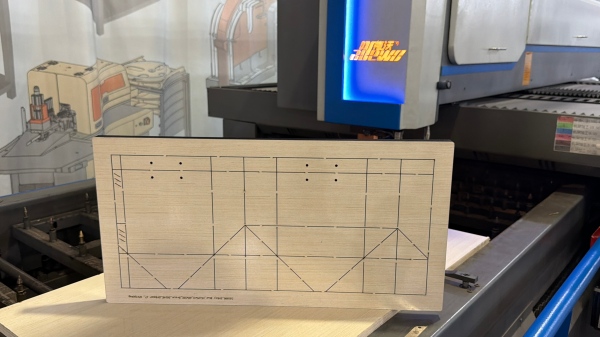
C’est là que le dé commence à prendre forme. Un laser CO2 grave des fentes précises dans le contreplaqué le long des lignes de coupe et de rainage.
- Démarrez le programme de découpe et surveillez les premiers emplacements.
- Vérifiez que la largeur et la profondeur de la fente correspondent à vos spécifications.
- Surveillez les ponts : petites sections non coupées qui maintiennent le plateau de dé ensemble entre des règles rapprochées.
- Après la découpe, retirez les déchets et inspectez la planche.
Le laser ne coupe pas complètement. Il brûle des fentes suffisamment profondes pour maintenir les règles en toute sécurité tout en laissant le bas du tableau intact.
Vous devez maintenant façonner les règles en acier pour qu'elles correspondent à la conception de la matrice. Les règles de coupe sont des lames tranchantes ; les règles de rainage sont émoussées et légèrement plus courtes.
-Sélectionnez l'épaisseur et la hauteur de règle correctes pour votre planche à découper.
- Pliez les règles pour qu'elles correspondent aux courbes et aux coins de la conception CAO.
- Coupez chaque règle à la longueur souhaitée.
- Pour les formes complexes, vous devrez peut-être combler (encocher) les règles aux points de contrainte pour éviter les fissures.
Dans les ateliers manuels, cela se fait avec une cintreuse de règles et un coupe-règles. Dans les ateliers plus avancés, une cintreuse automatique gère l'ensemble du processus à partir d'un fichier numérique, des règles de pliage et de découpe avec beaucoup moins d'erreurs manuelles.
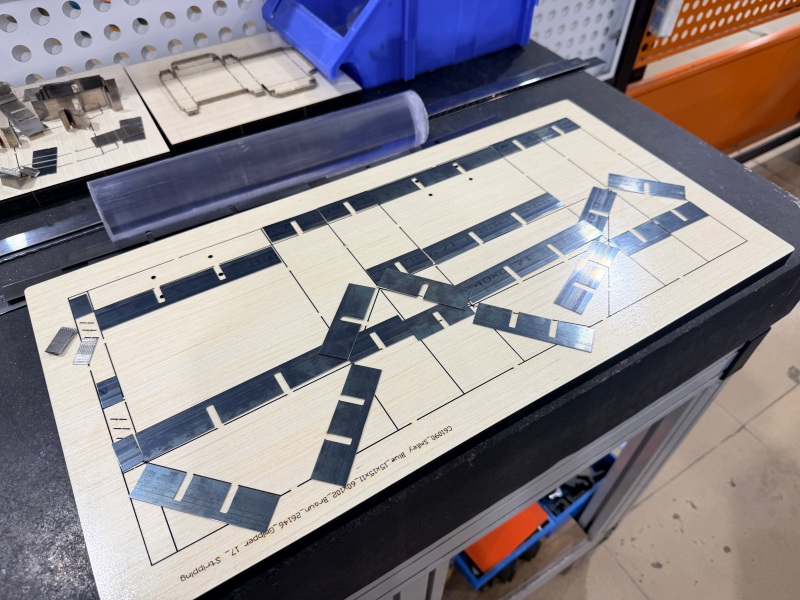
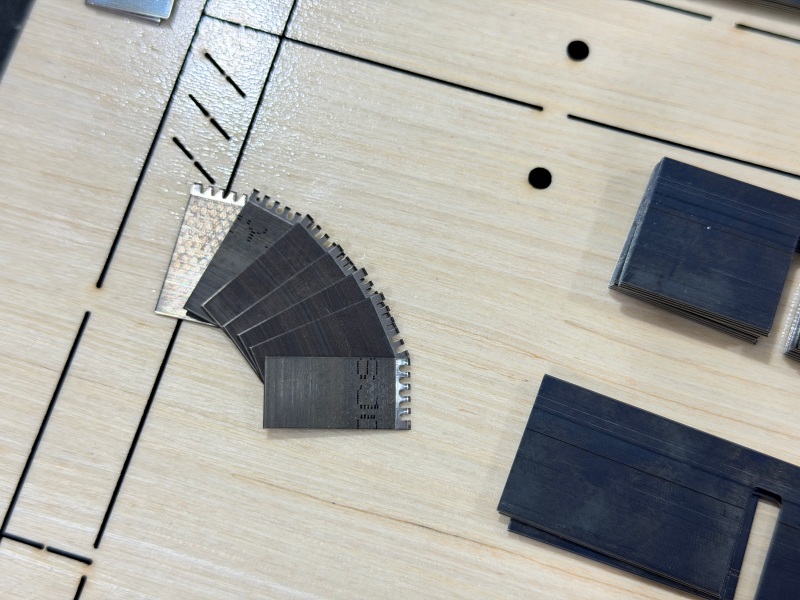
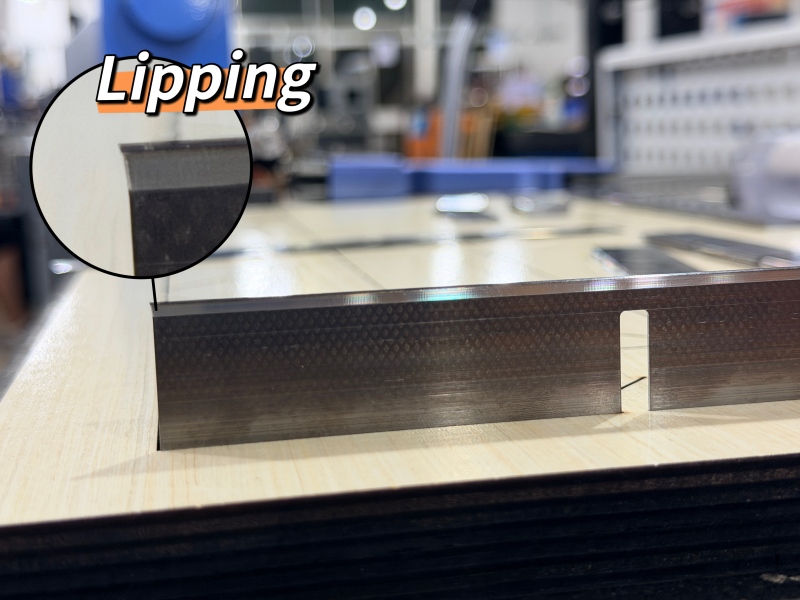
Une fois la planche découpée et les règles façonnées, il est temps d'assembler le dé.
- Insérez les règles de coupe dans les fentes le long des lignes de coupe.
- Insérez des règles de rainage le long des lignes de rainage.
- Vérifiez que chaque règle est à la bonne hauteur et bien ajustée dans son emplacement.
- Assurez-vous que toutes les règles sont identiques. Une règle trop haute aura des conséquences trop profondes ; celui qui est trop bas manquera complètement le papier.
Cette étape est souvent appelée « insertion de règles » ou « assemblage de matrices ». C'est un travail de détail, mais bien faire les choses fait la différence entre une coupe nette et une coupe désordonnée.
Une fois les règles entrées en vigueur, vous avez besoin de caoutchouc. Des bandes de caoutchouc sont placées autour des règles, légèrement plus hautes que le tranchant. Leur travail est simple : lorsque la matrice appuie et coupe le papier, le caoutchouc repousse le papier de la matrice pour qu'il ne colle pas.
- Placez des bandes de caoutchouc uniformément autour de toutes les règles.
- Assurez-vous que le caoutchouc est plus haut que le bord de la règle.
- Vérifiez que le caoutchouc ne bloque aucune zone de coupe ou de froissement.
- Testez l'éjection en appuyant un morceau de papier contre la matrice et en la soulevant.
Avant que la matrice ne soit mise en production, vous devez la tester.
- Effectuez un test de découpe sur le matériau réel du sac en papier.
- Vérifier la qualité de coupe : Les coupes sont-elles propres ? Le papier est-il entièrement découpé ?
- Vérifiez la qualité du pli : le papier se plie-t-il proprement le long des lignes de pli ? Toute fissuration ou déchirure signifie que les règles de rainage doivent être ajustées.
- Vérifiez l'éjection : le papier se détache-t-il facilement de la matrice ?
- Ajustez les règles ou le caoutchouc si nécessaire.
- Une fois que tout est correct, nettoyez la matrice, étiquetez-la avec le type et la taille du sac et rangez-la correctement.
Dans la fabrication de matrices pour sacs en papier, les principales étapes de l'équipement consistent à découper la planche à découper, à plier les règles en acier et à préparer les règles de rainage. Adewo propose trois machines qui couvrent ces étapes. Chacun peut être utilisé séparément ou dans le cadre d’une petite ligne de production.
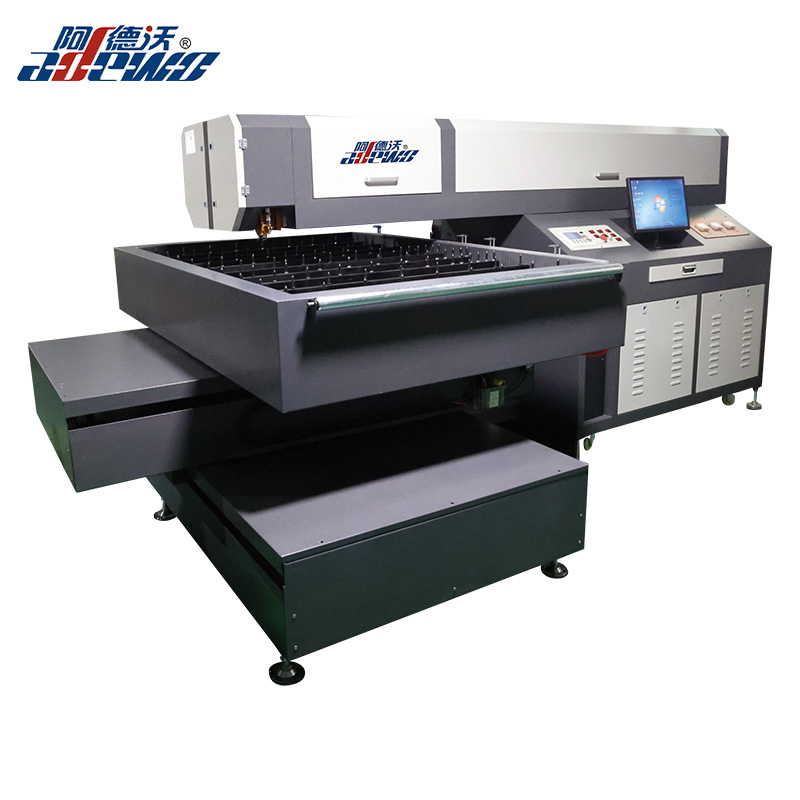
1. Machine de découpe laser fixe à tête ADW-LC600
Une fois la conception de la matrice prête, la première étape de production consiste à découper la planche à découper. L'ADW-LC600 est une machine de découpe laser conçue pour ce travail.
Il utilise une tête laser fixe et une table mobile, qui maintiennent la coupe stable. La vis à billes rectifiée importée ajoute de la durabilité et une grande précision, tandis que la structure transversale permet un fonctionnement à long terme. Le système de découpe à suivi automatique lui permet de couper différentes épaisseurs de panneaux en un seul passage, et le miroir et la lentille sont faciles à remplacer et à nettoyer. Il peut traiter du contreplaqué de 6 mm à 22 mm, ainsi que des panneaux de PVC, de l'acrylique et de l'acier de moins de 3 mm.
| Article | Spécification |
|---|---|
| Zone de travail | 1200 × 1800 mm (personnalisable) |
| Trajectoire laser | Tête laser fixe, table bouge |
| Type de lecteur | Vis à billes mise à la terre importée |
| Matériaux de coupe | Contreplaqué de 6 à 22 mm, PVC, acrylique, acier <3 mm |
| Format de fichier | IA, DST, PLT, BMP, DXF |
| Alimentation | Monophasé 220V, 50/60Hz, 10A |
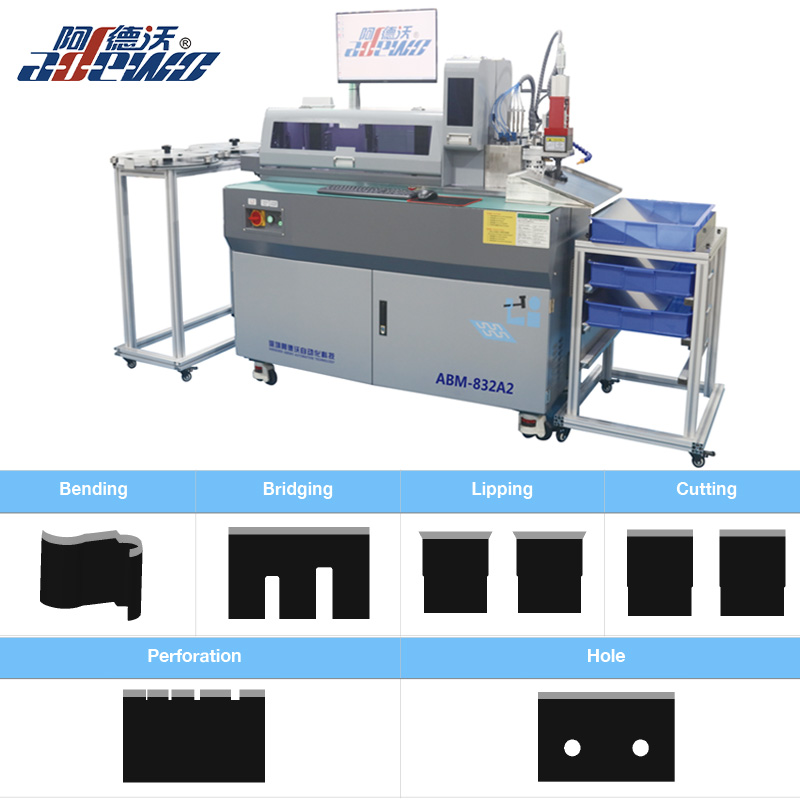
2. Cintreuse automatique ABM-832A2
Une fois la matrice découpée, les règles en acier doivent être pliées et coupées pour correspondre à la forme du sac en papier. L'ABM-832A2 automatise cette étape.
Il combine le pliage et la découpe en une seule opération, rendant le processus plus sûr et plus efficace. L'outil multi-poinçons offre des choix comme le rebord, la découpe dans le moule, le pont, le trou ou la perforation, et chaque outil est indépendant et facile à remplacer. Les doubles pinces avec alimentation par guide-vis permettent un fonctionnement continu, et le logiciel intelligent est facile à utiliser avec plusieurs options de langue. Il prend en charge des épaisseurs de règles de 0,45 mm à 1,05 mm et des hauteurs de règles de 8 mm à 32 mm.
| Article | Spécification |
|---|---|
| Épaisseur de la règle | 0,45, 0,53, 0,71, 1,05 mm |
| Hauteur de la règle | 8 à 32 mm |
| Fonctions de base | Pliage, lèvre, coupe au moule, pont, coupe à plat |
| Fonctions optionnelles | Perforation, trou |
| Format de fichier | DXF, DWG |
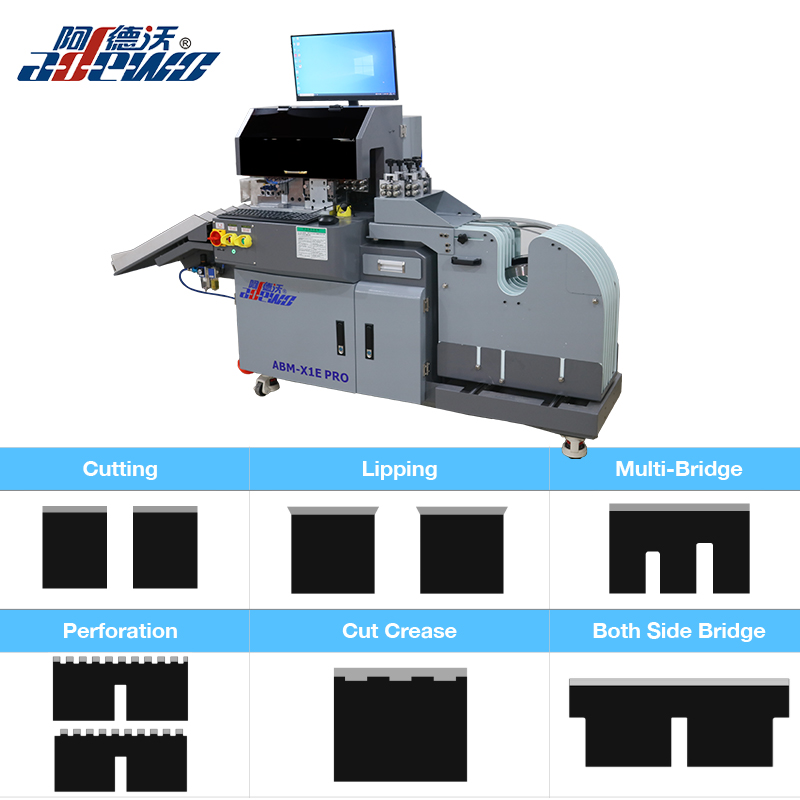
3. Machine de découpe et de rainage de tri de longueur ABM-X1E PRO
Les règles de rainage sont importantes pour des plis nets sur les sacs en papier. L'ABM-X1E PRO aide à préparer avec précision les règles de rainage et les fonctionnalités associées.
Le logiciel identifie automatiquement les différentes longueurs, vous n'avez donc pas besoin de les trier manuellement. Les outils sont personnalisables, y compris les options de règle de dénudage et de pli laser 4pt/8pt. Chaque outil est indépendant et facile à remplacer, et le servomoteur gère le pontage automatique et la coupe automatique. La largeur de perforation et le pli de coupe peuvent être définis via le logiciel. Une cassette multi-règles peut contenir jusqu'à sept bobines de règle en acier, ce qui rend les changements faciles et sûrs. La machine prend également en charge les logiciels en anglais et en chinois et présente un faible encombrement.
| Article | Spécification |
|---|---|
| Épaisseur de la règle | 0,71, 1,05, 1,42 mm |
| Fonctions à trois outils | Pontage, coupe, rebord, pont des deux côtés |
| Fonctions à quatre outils | Pontage, découpe, rebord, pont des deux côtés, perforation |
| Fonctions optionnelles | Couper le pli, couper les coins, règle de rainage 4pt/8pt, règle de dénudage |
| Format de fichier | DXF, DWG |
- Ateliers de découpe produisant régulièrement des matrices pour sacs en papier et souhaitant réduire les délais d'exécution.
- Les entreprises d'emballage qui ont besoin d'une production de matrices plus rapide pour respecter des délais de livraison serrés.
- Les fabricants recherchent une meilleure cohérence et répétabilité entre les tâches.
- Les entreprises envisagent d'augmenter leur production de matrices pour sacs en papier sans augmenter proportionnellement les coûts de main-d'œuvre.
La fabrication d'une matrice pour sacs en papier est un processus en plusieurs étapes qui exige une précision à chaque étape : de la conception CAO et de la découpe laser au pliage, à l'insertion, au caoutchoutage et aux tests des règles. Une mauvaise étape signifie une matrice qui ne coupe pas proprement, ne se froisse pas correctement ou ne dure pas.
La bonne nouvelle est qu’une grande partie de ce processus peut être automatisée. Si vous produisez des matrices pour sacs en papier et souhaitez améliorer la vitesse, la précision ou la cohérence, ces machines valent la peine d'être explorées. Vous pouvez contacter Adewo pour une démo, des spécifications de machine ou une assistance technique adaptée à vos besoins de production.
Copyright © 2022 Adewo Automation Equipment Co., Ltd. Tous droits réservés.
Links Sitemap RSS XML politique de confidentialité